
Введение
Гибка листового металла — одна из самых массовых операций в производстве. От вентиляционных коробов и кровельных доборных элементов до корпусов станков и деталей авиационной техники — всё это проходит через листогибочное оборудование. Точность угла, качество поверхности и скорость работы напрямую зависят от того, какая машина стоит в цехе.
При этом сам термин «листогиб» объединяет абсолютно разные по масштабу и сложности устройства https://x-profil.ru/listogibochnye-stanki. Компактный ручной станок, который можно увезти в прицепе на строительный объект, и многотонный гидравлический пресс с лазерным контролем угла — оба относятся к одной категории оборудования, но решают принципиально разные задачи. Из-за этой пестроты при выборе станка легко запутаться: переплатить за функции, которые никогда не пригодятся, или купить модель, которая не справится с профильным металлом.
Чтобы не потеряться в каталогах, важно понимать, по каким признакам делится это оборудование. В этой статье мы разложим классификацию листогибочных станков на четыре понятных блока. Разберем, чем отличаются машины по типу привода и конструктивной схеме, как устроено управление, зачем нужны системы ЧПУ и как правильно оценить масштаб станка под конкретный цех.
Эта система координат поможет вам говорить с поставщиками на одном языке, быстро отсеивать неподходящие варианты и выбирать оборудование, которое будет приносить прибыль, а не простаивать без дела.
Классификация по типу привода: ручные, электромеханические и гидравлические станки
Тип привода — первый и главный признак, по которому разделяют листогибочное оборудование. Именно привод определяет, откуда берётся усилие для деформации металла, какую толщину способен обработать станок, какова скорость цикла и какие требования предъявляются к площадке. По этому критерию всё оборудование делится на три большие группы: ручные, электромеханические и гидравлические станки. Каждый класс занимает свою нишу и не взаимозаменяем с другими без потери эффективности.
Ручные листогибы: мускульная сила и механика рычагов
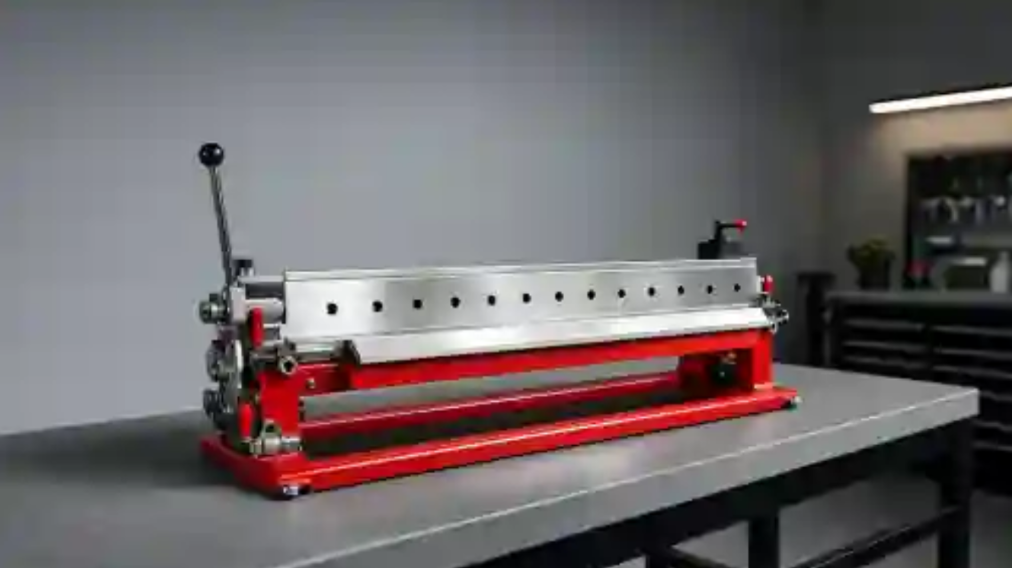
В ручном листогибе единственным источником энергии является оператор. Усилие передаётся через систему рычагов на гибочную балку, которая заводит заготовку в матрицу или формирует сгиб на поворотной кромке. Прижим листа фиксируется механическим эксцентриком или винтовым зажимом.
Конструктивно это самые простые станки в классе. В них нет электродвигателей, плат управления и сложных передач. Только сталь, шарниры и геометрия рычагов. Это даёт несколько характерных преимуществ:
- Полная автономность. Не нужно электричество, компрессор или гидростанция. Станок работает в поле, на объекте, в ангаре без подведённых коммуникаций.
- Мобильность. Вес большинства моделей от шестидесяти до ста пятидесяти килограммов позволяет перевозить станок в легковом прицепе и перемещать по площадке силами двух человек.
- Минимальная стоимость владения. Нет расходников, нет сервисных интервалов, нет счетов за электроэнергию.
Ограничения тоже жёсткие. Толщина стали — до одного миллиметра, алюминия — до полутора. Производительность напрямую зависит от физической выносливости оператора. После сотни гибов скорость падает, а угол начинает дрейфовать. Для серийного производства ручные станки не подходят по определению.
Электромеханические станки: электродвигатель и механическая передача
Электромеханический листогиб использует электродвигатель для вращения эксцентрикового вала или кривошипно-шатунного механизма. Вращательное движение преобразуется в поступательное перемещение гибочной балки. Оператор управляет циклом с пульта: задаёт угол, скорость, количество повторений.
Этот класс занимает промежуточное положение между ручными и гидравлическими машинами. Характерные черты:
- Толщина обработки. Уверенная гибка стали до двух-двух с половиной миллиметров и алюминия до трёх миллиметров.
- Стабильность цикла. Угол и глубина хода балки задаются механическими упорами или электронным контроллером. Человеческий фактор сведён к позиционированию заготовки.
- Умеренные требования к площадке. Вес от пятисот до полутора тонн, установка на ровный бетонный пол, питание 380 В.
- Простое обслуживание. Периодическая подтяжка ремней или цепей, контроль смазки в подшипниковых узлах.
Электромеханические станки не требуют гидравлического масла, не создают риска утечек и работают тише гидравлики. При этом они уступают ей по максимальному усилию и не предназначены для металла толще трёх миллиметров.
Гидравлические прессы: давление масла и промышленная мощность
Гидравлический листогибочный пресс преобразует энергию электродвигателя в давление рабочей жидкости. Масло под давлением подаётся в один или два цилиндра, которые перемещают гибочную балку. Усилие измеряется десятками и сотнями тонн, что позволяет гнуть сталь от трёх до двадцати миллиметров и более.
Ключевые особенности этого класса:
- Высокое усилие на всей длине балки. Два синхронизированных цилиндра обеспечивают равномерное давление по всей рабочей зоне, что критично для длинных деталей.
- Гибкость управления. Скорость хода, давление, положение балки регулируются плавно, что позволяет работать с материалами разной твёрдости и толщины без механических переналадок.
- Совместимость с ЧПУ. Гидравлический привод легко интегрируется с числовым программным управлением, обеспечивая повторяемость угла до сотых долей градуса.
За эти возможности приходится платить массой оборудования, сложностью гидросистемы и требованиями к фундаментам. Гидравлический пресс весит от пяти до тридцати тонн, требует регулярной замены фильтров и контроля чистоты масла, а его энергопотребление значительно выше, чем у электромеханических аналогов.
Пневматические станки: узкая ниша
Отдельно стоит упомянуть пневматические листогибы, где усилие создаётся сжатым воздухом. Они занимают промежуточное положение между ручными и электромеханическими моделями. Их применяют там, где нет электропитания, но есть компрессор, или в условиях, где искробезопасность критична. Однако по стабильности усилия и скорости цикла они уступают электромеханике, поэтому в цеховых условиях встречаются редко.
Сводное сравнение по типу привода
| Критерий | Ручной | Электромеханический | Гидравлический |
|---|---|---|---|
| Источник усилия | Мускульная сила оператора | Электродвигатель + механическая передача | Электродвигатель + гидросистема |
| Максимальная толщина стали | до 1,0 мм | до 2,5 мм | от 3 до 20+ мм |
| Производительность | до 50–80 гибов в смену | 300–500 гибов в смену | 1000+ гибов в смену |
| Требования к площадке | Любая ровная поверхность | Бетонный пол, 380 В | Фундамент, 380 В, высокая мощность |
| Сложность обслуживания | Минимальная | Умеренная | Высокая, гидравлика |
Выбор типа привода — это не вопрос предпочтений, а вопрос соответствия задаче. Ручной станок не сможет заменить гидравлику на толстом металле, а гидравлический пресс будет абсурден на объекте, где нужно согнуть пару десятков доборных элементов. Классификация по приводу задаёт рамки, внутри которых уже выбирается конкретная конфигурация, длина рабочей зоны и уровень автоматизации.
Конструктивные особенности: прессы, поворотные и сегментные листогибы
Если тип привода отвечает на вопрос «откуда берётся усилие», то конструктивная схема определяет «как именно формируется сгиб». Два станка с одинаковым гидравлическим приводом могут работать по совершенно разной кинематике: один заводит пуансон в V-образную матрицу, другой поворачивает гибочную балку вокруг зажатого листа, третий собирает профиль из отдельных сегментов. Конструктивная схема определяет, какие детали можно получить, какой минимальный радиус доступен и насколько сложна переналадка под новую задачу.
Листогибочные прессы: классика V-образной гибки
Листогибочный пресс — самая распространённая схема в металлообработке. Заготовка укладывается на V-образную матрицу, а пуансон, закреплённый на подвижной балке, опускается сверху и вдавливает металл в раскрытие матрицы. Угол и радиус гиба определяются геометрией пуансона, шириной раскрытия матрицы и глубиной хода балки.
Характерные признаки этой схемы:
- Сменная оснастка. Одна и та же станина может работать с десятками пуансонов и матриц разной геометрии, что делает пресс универсальным инструментом для широкого спектра задач.
- Гибка на любом участке листа. Заготовка позиционируется относительно линии гиба, и оператор может выполнить сгиб в любой точке плоскости, не привязываясь к краю.
- Возможность гибки на малый радиус. Острый пуансон позволяет формировать чёткий угол даже на тонком металле.
- Ограничение по длине полки. Если отогнутая полка короче высоты пуансона или матрицы, инструмент физически не достанет до линии гиба. Это требует подбора специальной оснастки или изменения последовательности операций.
Прессовая схема доминирует в производстве корпусных деталей, кронштейнов, деталей машин и любых изделий, где требуется несколько гибов на одной заготовке с разными углами и направлениями.
Поворотные листогибы: гибка поворотной балкой
Поворотный, или фальцегибочный, листогиб работает по другой кинематике. Заготовка зажимается между прижимной и опорной балками, а гибочная балка, расположенная ниже или выше линии зажима, поворачивается и загибает свисающую часть листа на заданный угол. Здесь нет пуансона и матрицы в классическом понимании — сгиб формируется кромкой поворотной балки.
Особенности этой конструкции:
- Работа с большими полками и коробами. Поскольку гибочная балка движется по дуге, она не упирается в уже отогнутые стенки детали. Это позволяет гнуть глубокие короба и профили с полками, которые на прессе заблокировали бы инструмент.
- Отсутствие следов матрицы. Нет V-раскрытия, в которое затекает металл, поэтому на поверхности заготовки не остаётся отпечатков и вмятин от оснастки. Это критично для окрашенного и полированного металла.
- Простота переналадки. Нет необходимости менять пуансоны и матрицы. Угол задаётся положением балки, толщина компенсируется зазором прижима.
- Ограничение по толщине и радиусу. Поворотная балка физически не может обеспечить малый внутренний радиус на толстом металле. Для стали свыше двух-трёх миллиметров эта схема становится неэффективной.
Поворотные листогибы широко применяются в производстве вентиляции, кровельных элементов, рекламных конструкций и изделий из тонкого листа, где важна чистота поверхности и работа с объёмными заготовками.
Сегментные листогибы: гибка сложных профилей по частям
Сегментный листогиб — это развитие прессовой или поворотной схемы, в котором сплошная балка заменена набором отдельных сегментов разной ширины. Каждый сегмент можно снять, переставить или заменить, собирая из них рабочую зону нужной конфигурации.
Зачем это нужно:
- Гибка коробов с фланцами. Если деталь имеет выступающий борт по краю, сплошная балка не сможет согнуть соседний участок, не задев уже сформированный фланец. Сегменты убираются в местах фланцев, и балка гнёт только свободные участки.
- Изготовление сложных профилей за одну установку. Комбинируя сегменты разной ширины, можно выполнить несколько параллельных гибов разной длины без перепозиционирования заготовки.
- Работа с нестандартными деталями. Сегментная оснастка позволяет гнуть трапеции, многогранники и профили переменного сечения, которые невозможно получить на станке со сплошной балкой.
Обратная сторона сегментной конструкции — более сложная настройка и снижение жёсткости балки на больших длинах. Каждый стык сегментов — это потенциальная точка неточности. Поэтому сегментные станки чаще используют для мелких и средних деталей, где требуется сложная геометрия, а не для длинномерных изделий.
Панельные листогибы: автоматизация поворотной схемы
Отдельного упоминания заслуживают панельные листогибы — современное развитие поворотной схемы с полностью автоматизированным управлением. Заготовка подаётся в рабочую зону манипулятором, верхние и нижние гибочные балки поочерёдно формируют сгибы в обе стороны без переворота листа. Система ЧПУ сама рассчитывает последовательность, подбирает зазоры и контролирует угол.
Панельные станки закрывают нишу высокоскоростного производства плоских панелей, корпусов и деталей мебели из металла. Они не заменяют классический пресс для толстого металла и сложных объёмных деталей, но в серийном выпуске тонколистовых изделий до трёх миллиметров обеспечивают производительность, недостижимую для ручных и электромеханических аналогов.
Как конструктивная схема определяет выбор
Конструктивная схема — это не просто техническая деталь, а граница применимости станка. Пресс даёт универсальность и работу с толстым металлом, но требует подбора оснастки и ограничен по глубине полки. Поворотный листогиб идеален для тонкого листа и объёмных коробов, но не гнёт малые радиусы на толстом металле. Сегментная схема решает задачи сложной геометрии ценой более долгой переналадки. Панельный автомат обеспечивает скорость в узкой нише серийных панелей.
На практике в цехе часто соседствуют два типа станков: пресс для толстого металла и многогибовых кронштейнов, поворотный листогиб для тонкой оцинковки и вентиляционных коробов. Это не дублирование, а грамотное распределение задач по конструктивным схемам, каждая из которых делает свою работу быстрее и точнее, чем универсальный станок.
Уровень автоматизации: механическое управление, УЦИ и системы ЧПУ
Один и тот же станок по типу привода и конструктивной схеме может кардинально отличаться по способу управления. Гидравлический пресс с ручным винтовым упором и гидравлический пресс с многоосевой ЧПУ — это оборудование разного класса, разной стоимости и разных возможностей. Уровень автоматизации определяет, кто и как принимает решения во время цикла гибки: оператор руками, оператор с цифровой подсказкой или программа, управляющая сервоприводами. Разберём три основных уровня и посмотрим, где проходит граница между ними.
Механическое управление: руки, глаза и опыт оператора
Механическое управление — базовый уровень, на котором все параметры гибки задаются физическими упорами и контролируются оператором визуально или измерительным инструментом.
Типичные элементы механического управления:
- Винтовой задний упор. Оператор вращает рукоятку, перемещая упорную планку на нужное расстояние от линии гиба. Положение фиксируется лимбом или линейкой.
- Механические ограничители угла. Поворотные кулачки или штифты выставляются на нужную глубину хода балки. Угол контролируется шаблоном или транспортиром после пробного гиба.
- Ручная регулировка зазора прижима. Для разной толщины металла оператор механически выставляет расстояние между прижимной балкой и столом.
На этом уровне точность и повторяемость полностью зависят от квалификации и внимательности оператора. Перенастройка на новую деталь занимает время: каждый упор нужно выставить, проверить, сделать пробный гиб, подкрутить. Для единичных работ и малых серий это приемлемо. Для партии в триста одинаковых деталей механическое управление становится узким местом: усталость накапливается, и к концу смены угол начинает дрейфовать.
УЦИ: цифровая индикация с ручным позиционированием
УЦИ — устройство цифровой индикации — промежуточный уровень между чистой механикой и полноценным ЧПУ. Станок по-прежнему управляется руками оператора, но положение упоров и балки отслеживается датчиками и выводится на цифровой дисплей.
Что даёт УЦИ по сравнению с механическими лимбами:
- Визуальный контроль позиции. Оператор видит на экране точное расстояние упора в миллиметрах с точностью до сотых долей, а не считывает риски на линейке.
- Запоминание позиций. Система хранит в памяти координаты для нескольких типовых деталей. Оператор выбирает номер программы и перемещает упор, пока на экране не появится нужное значение.
- Компенсация пружинения. На экране отображается фактический угол после возврата балки, и оператор сразу видит, нужно ли внести поправку на пересгиб.
При этом УЦИ не управляет приводами. Оператор сам крутит винты или перемещает балку, а система только подсказывает, когда остановиться. Это снижает вероятность ошибки на треть-четверть по сравнению с чистой механикой, но не увеличивает скорость цикла. УЦИ хорошо работает там, где партии небольшие, но точность важна, и нет бюджета на полноценную ЧПУ.
Системы ЧПУ: программа управляет станком
ЧПУ — числовое программное управление — уровень, на котором контроллер самостоятельно управляет всеми приводами станка. Оператор вводит параметры детали или загружает файл из CAD-системы, а станок выполняет цикл автоматически.
В современном листогибочном прессе с ЧПУ управление распространяется на несколько осей:
- Ось Y — положение гибочной балки по высоте, то есть глубина хода и угол гиба.
- Ось X — перемещение заднего упора, задающее ширину полки.
- Ось R — перемещение упора по вертикали, необходимое для деталей с разными уровнями гибов.
- Оси Z1 и Z2 — независимое позиционирование левого и правого упоров для гибки конусных и трапециевидных деталей.
- Ось V — система компенсации прогиба балки, автоматически корректирующая геометрию по длине гиба.
ЧПУ позволяет записать программу один раз и воспроизводить её с идентичной точностью неограниченное число раз. Система сама рассчитывает развёртку, учитывает пружинение материала, корректирует глубину хода в зависимости от толщины и задаёт последовательность гибов. Оператор только подаёт заготовку, нажимает пуск и снимает готовую деталь.
Переход на ЧПУ оправдан, когда в цехе поток деталей от двухсот штук в смену, многогибовые профили, частые переналадки и жёсткие допуски. Стоимость станка с ЧПУ выше, но экономия на времени перенастройки и снижение процента брака окупают разницу за год-два стабильной загрузки.
Роботизированные комплексы: следующий шаг автоматизации
Выше ЧПУ-станка стоит роботизированный гибочный комплекс. Здесь пресс с ЧПУ интегрирован с промышленным роботом-манипулятором, который сам забирает заготовку из стопы, позиционирует её относительно упоров, выполняет серию гибов, переворачивает деталь и складывает готовое изделие в контейнер.
Оператор в такой ячейке выполняет роль наладчика и контролёра: загружает программу, контролирует наличие заготовок в подающем магазине и выборочно проверяет качество. Производительность роботизированной ячейки в два-три раза выше, чем у того же пресса с ручной подачей, а человеческий фактор исключён из цикла полностью.
Это оборудование для крупносерийного производства с загрузкой в три смены. Для малого и среднего цеха роботизированная ячейка избыточна: стоимость комплекса не окупится на объёмах в несколько сотен деталей в день.
Сравнение уровней автоматизации
| Критерий | Механическое управление | УЦИ | ЧПУ | Роботизированный комплекс |
|---|---|---|---|---|
| Кто задаёт параметры | Оператор вручную | Оператор с цифровой подсказкой | Программа автоматически | Программа + робот-манипулятор |
| Время переналадки на новую деталь | 15–30 минут | 10–20 минут | 1–5 минут | До 1 минуты |
| Повторяемость угла | Зависит от оператора | Выше, но зависит от оператора | Стабильная, ±0,2–0,5° | Стабильная, ±0,1–0,3° |
| Оптимальный объём партии | Единичные, до 50 шт. | Малые серии, 50–200 шт. | Средние и крупные серии | Крупные серии, 3 смены |
| Требования к квалификации оператора | Высокие | Средние | Средние, знание программы | Наладчик, оператор-контролёр |
Уровень автоматизации — это не вопрос престижа и не «чем дороже, тем лучше». Это вопрос соответствия объёму и характеру производства. Механический станок с опытным мастером выдаст отличный результат на единичных заказах. ЧПУ-пресс без загрузки будет простаивать и тянуть убытки. Грамотная классификация помогает понять, на каком уровне автоматизации ваш цех будет работать эффективно без лишних затрат на этапе покупки.
Деление по масштабу производства: настольные, цеховые и промышленные комплексы
Последний критерий классификации объединяет все предыдущие — привод, конструкцию и уровень автоматизации — в единую картину. Масштаб производства определяет, какой станок физически впишется в помещение, какую нагрузку выдержит его ресурс и какой объём выпуска он закроет без перегрузки. По этому признаку всё листогибочное оборудование делится на три категории: настольные станки, цеховое оборудование и промышленные комплексы. Границы между ними размыты, но каждый класс имеет характерные черты, которые позволяют сразу понять, для какого цеха предназначена машина.
Настольные станки: компактность и мобильность
Настольный листогиб — станок, рассчитанный на установку на верстак, стол или лёгкую подставку. Вес обычно не превышает ста пятидесяти килограммов, рабочая длина — от одного до двух метров. Это оборудование для малых объёмов и ограниченного пространства.
Характерные черты настольных станков:
- Малая масса и габариты. Станок можно перемещать по мастерской силами одного-двух человек, перевозить в легковом автомобиле или прицепе.
- Толщина металла до одного-полутора миллиметров. Настольная конструкция не рассчитана на большие усилия, поэтому работает с тонким листом: оцинковка, алюминий, тонкая нержавейка.
- Ручной или электромеханический привод. Гидравлика на настольных моделях встречается крайне редко из-за веса и стоимости гидросистемы.
- Минимальные требования к площадке. Не нужен фундамент, трёхфазное питание или отдельное помещение. Достаточно ровной поверхности и розетки.
Настольные станки выбирают кровельные бригады, мастера по вентиляции, небольшие мастерские рекламных конструкций и частные предприниматели, которые работают на выезде или в арендуемом боксе. Производительность измеряется десятками деталей в день, а переналадка выполняется за минуты.
Цеховое оборудование: рабочая лошадка среднего производства
Цеховой листогиб — стационарный станок, рассчитанный на ежедневную загрузку в одну-две смены. Вес от пятисот килограммов до трёх тонн, рабочая длина от двух до четырёх метров. Это самый массовый сегмент оборудования для малых и средних производств.
Отличительные признаки цеховых станков:
- Устойчивая станина. Сварная рама из толстостенного профиля обеспечивает жёсткость под нагрузкой и не требует фундамента. Достаточно ровного бетонного пола.
- Толщина металла до двух-трёх миллиметров. Привод — электромеханический или гидравлический, в зависимости от модели и назначения.
- Уровень автоматизации от УЦИ до ЧПУ. Цеховые станки часто оснащаются цифровыми упорами и контроллерами, чтобы сократить время переналадки между партиями.
- Производительность от двухсот до тысячи гибов в смену. Ресурс станка рассчитан на многолетнюю работу без капитального ремонта.
Цеховое оборудование — выбор для производств вентиляции, корпусов электрощитов, доборных элементов кровли, торговых конструкций и деталей машиностроения. Здесь важны стабильность угла, скорость переналадки и предсказуемый ресурс. Станок окупается за год-два при равномерной загрузке и не требует выделенного инженера для обслуживания.
Промышленные комплексы: тяжёлая серия и полная автоматизация
Промышленный листогибочный комплекс — это станок массой от пяти до тридцати тонн и более, интегрированный в производственную линию. Рабочая длина от четырёх до двенадцати метров, усилие от ста до нескольких тысяч тонн. Такое оборудование гнёт сталь от трёх до двадцати миллиметров и работает в три смены без остановки.
Что отличает промышленный комплекс от цехового станка:
- Фундамент и инфраструктура. Станок монтируется на подготовленный фундамент по проекту, требует подведённого питания большой мощности, гидравлической станции, системы охлаждения и, часто, отдельного помещения.
- Полная автоматизация. ЧПУ с многоосевым управлением, автоматические магазины инструмента, роботизированная подача заготовок, лазерный контроль угла и толщины в реальном времени.
- Высокий ресурс и ремонтопригодность. Узлы рассчитаны на десятки миллионов циклов. Сервисное обслуживание выполняется по регламенту, а не по факту поломки.
- Интеграция с другими процессами. Станок связан с раскроем, сваркой, покраской и складом в единую систему управления производством.
Промышленные комплексы устанавливают на судостроительных верфях, заводах тяжёлого машиностроения, предприятиях по производству строительной техники и в крупных металлообрабатывающих центрах. Стоимость оборудования исчисляется десятками миллионов рублей, а решение о покупке принимается на уровне инвестиционного проекта с расчётом окупаемости на пять-семь лет.
Как определить свой масштаб
Граница между настольным, цеховым и промышленным станком не всегда проходит чётко. Чтобы понять, какой класс нужен вашему производству, ответьте на три вопроса:
- Сколько гибов в день вы выполняете в среднем за месяц? До пятидесяти — настольный. От двухсот до тысячи — цеховой. Свыше тысячи с загрузкой в две-три смены — промышленный.
- Какая максимальная толщина и длина детали преобладает в заказах? Тонкий лист до полутора метров — настольный. До трёх метров и трёх миллиметров — цеховой. Свыше трёх миллиметров и четырёх метров — промышленный.
- Какие условия в помещении? Арендованный бокс без фундамента и трёхфазного питания ограничивает выбор настольными и лёгкими цеховыми моделями. Собственный цех с подготовленным основанием открывает доступ к тяжёлому оборудованию.
Покупать станок «на вырост», не имея подтверждённого потока заказов, экономически нецелесообразно. Промышленный комплекс без загрузки превращается в замороженный капитал. И наоборот, пытаться закрыть тысячу гибов в смену настольным станком — значит сжечь привод за месяц и потерять клиентов на браке.
Заключение
Классификация листогибочных станков по четырём осям — приводу, конструкции, автоматизации и масштабу — даёт чёткую систему координат для выбора. Каждый признак отвечает на свой вопрос: привод определяет усилие и толщину, конструкция — форму деталей и чистоту поверхности, автоматизация — скорость переналадки и повторяемость, масштаб — объём выпуска и требования к площадке.
Не существует универсального станка, который одинаково хорошо гнёт доборные элементы на объекте и стальные балки на верфи. Есть задачи, и под них подбирается оборудование. Чем точнее вы определите свои параметры по каждой из четырёх осей, тем быстрее отсечёте неподходящие варианты и найдёте станок, который будет работать на прибыль, а не на склад запчастей.